


صنعت فولاد یکی از سختترین محیطهای کاری برای بیرینگهاست. در مسیر تولید فولاد، از ذوب و ریختهگری تا نورد گرم و سرد، تجهیزات با بارهای بسیار سنگین، ضربه، حرارت، آب، بخار و پوستههای اکسیدی روبهرو هستند و بسیاری از آنها باید بدون توقف طولانی کار کنند. به همین دلیل، کاربرد بیرینگ در صنعت فولاد فقط انتخاب یک قطعه با ابعاد مناسب نیست؛ نوع بیرینگ، آببندی، روانکاری و شرایط نصب باید با شرایط هر تجهیز هماهنگ باشد.
در این مقاله مسیر تولید فولاد را مرحلهبهمرحله مرور میکنیم و نشان میدهیم در هر بخش چه نوع بیرینگی رایج است. سپس انواع بیرینگ کارخانه فولاد، شرایط سخت کاری، نقش آببندی و روانکاری و نکات انتخاب و تامین را توضیح میدهیم. اگر با انواع پایه بیرینگ آشنا نیستید، ابتدا مقاله انواع بیرینگ را مطالعه کنید.
آخرین بهروزرسانی: مهر ۱۴۰۵
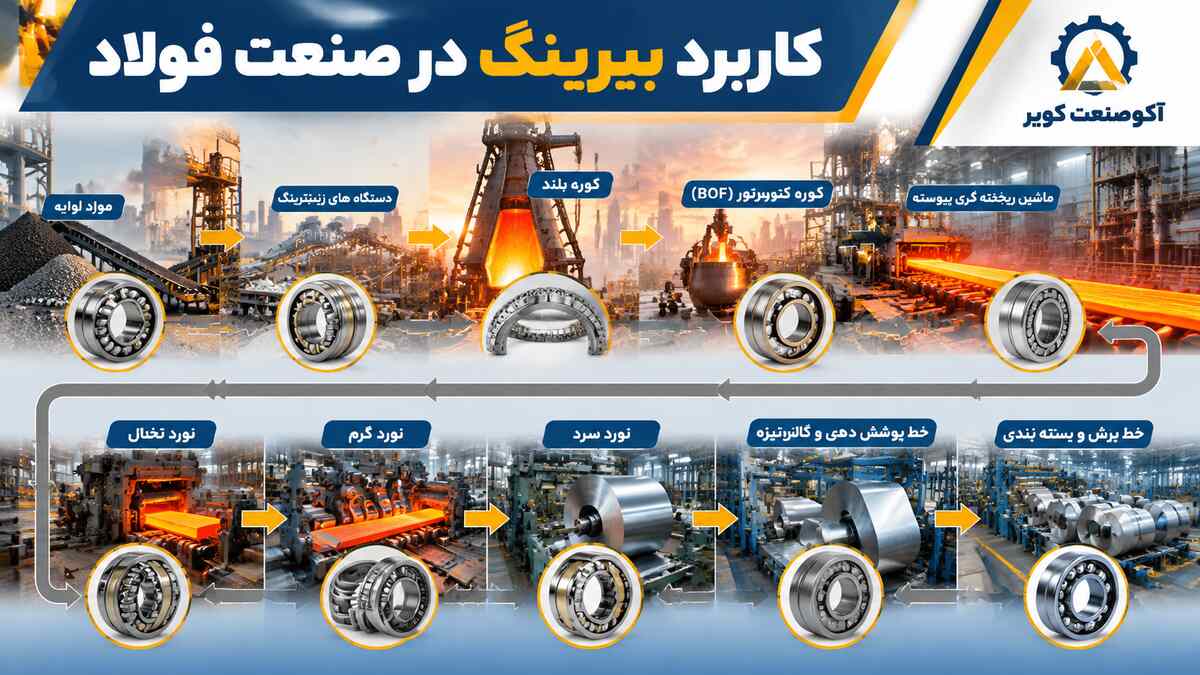
تولید فولاد از چند مرحله اصلی تشکیل میشود و در هر مرحله تجهیزات دوار و متحرک متنوعی وجود دارد:
چند عامل باعث میشود بیرینگهای کارخانه فولاد با شرایط دشواری مواجه باشند:
جدول زیر نمایی کلی از بیرینگ تجهیزات فولاد، شرایط کاری هر بخش و انواع رایج بیرینگ را نشان میدهد. نوع دقیق بیرینگ در هر تجهیز به طراحی سازنده بستگی دارد.
| بخش | شرایط کاری مهم | انواع رایج بیرینگ (بسته به طراحی) |
|---|---|---|
| نوار نقاله و انتقال مواد اولیه | گردوغبار و بار متغیر | رولبرینگ کروی، معمولاً در محفظههای (Pillow Block) آببندیشده |
| دستگاه پخت (Sintering) | دمای بالا، گردوغبار و بار سنگین | رولبرینگ مخروطی دوردیفه و رولبرینگ استوانهای دوردیفه |
| کنورتر (BOF) و پاتیلها | بار بسیار سنگین، حرارت و تغییر شکل حرارتی | رولبرینگ کروی بزرگقطر (تکپارچه یا دو تکه) و بیرینگهای چرخشی بزرگقطر برای برجک پاتیل |
| ریختهگری مداوم | آب، بخار، حرارت و سرعت کم با بار بالا | رولبرینگ کروی، رولبرینگ دو تکه (Split)، رولبرینگ سوزنی و رولبرینگهای ویژه آببندیشده |
| نورد پلیت و نورد گرم نوار | ضربه، حرارت، آب و بار بسیار بالا | بیرینگ چهار ردیفه مخروطی، رولبرینگ استوانهای چهار ردیفه، بیرینگهای محوری و در برخی آسیابها بیرینگ فیلم روغنی |
| رولر تیبل | بار متغیر، حرارت و پوسته اکسیدی | رولبرینگ کروی و استوانهای |
| نورد میلگرد، مفتول، لوله و مقاطع | بار و ضربه بالا، آب و آلودگی | رولبرینگ مخروطی و استوانهای چندردیفه، رولبرینگ کروی |
| نورد سرد و آسیابهای چندغلتکه | سرعت و دقت بالا، بار شدید | رولبرینگ استوانهای چندردیفه، بیرینگهای پشتیبان دقیق و بیرینگهای محوری |
| اسکین پس و تراز کشش | دقت و بار متوسط تا زیاد | رولبرینگهای دقیق استوانهای و مخروطی |
| کانوایر زنجیری و گیربکسها | بار سنگین و گشتاور بالا | رولبرینگ استوانهای، مخروطی و کروی |
در بخش آمادهسازی مواد، نوار نقالهها و دستگاههای پخت گردوغبار زیادی تولید میکنند. رولبرینگهای کروی به دلیل تحمل ناهممحوری و بار بالا در بسیاری از نوار نقالهها و محفظههای آببندیشده استفاده میشوند. در دستگاههای پخت، بهویژه در چرخدندهها و شافتهای درایو، بیرینگها باید دما و بار سنگین را تحمل کنند و از ورود گردوغبار محافظت شوند.
کنورتر (BOF) یک ظرف بسیار بزرگ است که فولاد مذاب را در خود نگه میدارد و باید برای شارژ و تخلیه بچرخد. این حرکت با بار بسیار سنگین و حرارت زیاد همراه است. در بسیاری از طراحیها از رولبرینگهای کروی بزرگقطر، گاهی دو تکه (Split) برای نصب آسانتر، روی شافتهای اصلی استفاده میشود. همچنین برجک پاتیل (Ladle Turret) در بعضی طراحیها از بیرینگهای چرخشی بزرگقطر (Slewing) استفاده میکند.
در ماشین ریختهگری مداوم، فولاد مذاب پس از عبور از قالب، توسط ردیفی از غلتکها هدایت و خنک میشود. این غلتکها با سرعت کم و بار زیاد، در معرض حرارت، آب پاشی و بخار هستند. بیرینگهای این بخش باید در برابر آب و آلودگی آببندی شوند و روانکاری مناسب داشته باشند. بسته به طراحی، رولبرینگهای کروی، بیرینگهای دو تکه، سوزنی و انواع ویژه مقاوم به آب استفاده میشوند. جزئیات این بخش در مقالهای جداگانه درباره بیرینگ ریختهگری مداوم بررسی خواهد شد.
نورد پرباردارترین بخش خط فولاد است. در هر قفسه نورد (Stand) غلتکهای کاری و غلتکهای پشتیبان (Backup) قرار دارند. بیرینگ ورک رول (Work Roll) و بیرینگ بکآپ رول (Backup Roll) از نظر وظیفه و سرعت تفاوت دارند، ولی هر دو باید بار بسیار بالا را تحمل کنند. در بسیاری از قفسههای نورد، رولبرینگهای چهار ردیفه مخروطی و استوانهای چهار ردیفه همراه با بیرینگهای محوری استفاده میشوند. در برخی آسیابها نیز از بیرینگهای فیلم روغنی برای غلتکهای پشتیبان کمک گرفته میشود.
در نورد سرد، سرعت و دقت بالاتر است و آسیابهای چندغلتکه از چند ردیف بیرینگ دقیق برای نگهداشتن غلتکهای پشتیبان استفاده میکنند. جزئیات نورد در مقالهای مستقل درباره بیرینگ نورد فولاد بررسی میشود.
در نگاه کلی، انواع زیر در کارخانههای فولاد بیشتر دیده میشوند:
ورود آب و آلودگی به داخل بیرینگ یکی از شایعترین دلایل کاهش عمر بیرینگها در نورد و ریختهگری مداوم است. آب باعث خوردگی و تضعیف لایه روانکار میشود و ذرات اکسیدی مسیر غلتش را میساید. به همین دلیل آببندی و روانکاری باید با دقت انتخاب شوند.
مهمترین عوامل کاهش عمر بیرینگها در صنعت فولاد عبارتاند از: نفوذ آب و آلودگی، روانکاری نامناسب، دمای بالا، ضربه و اضافهبار، ناهممحوری و خطا در نصب. در نورد، شرایط تعویض غلتکها (Roll Change) و نحوه بازرسی و نگهداری مجموعههای بیرینگ نیز اهمیت دارد. پایش دما و ارتعاش و بررسی منظم آببندها از سادهترین راههای پیشگیری است. برای مطالعه بیشتر، مقاله علل خرابی بیرینگ صنعتی را ببینید.
هنگام انتخاب بیرینگ برای تجهیزات فولاد، موارد زیر را بررسی کنید:
در تجهیزاتی که توقف آنها خط را متوقف میکند، معمولاً بیرینگهای حساس در فهرست قطعات یدکی ضروری قرار میگیرند. تعیین این فهرست باید بر اساس بحرانی بودن تجهیز، زمان تامین و سابقه خرابی انجام شود. برای تعویض در توقفهای برنامهریزیشده نیز آمادهسازی قبلی قطعات و ابزار اهمیت دارد.
بیرینگها در صنعت فولاد از انتقال مواد اولیه تا کنورتر، ریختهگری مداوم و نورد گرم و سرد نقش حیاتی دارند. بار سنگین، ضربه، حرارت، آب و آلودگی باعث میشود انتخاب نوع مناسب بیرینگ، آببندی و روانکاری اهمیت ویژهای داشته باشد. رولبرینگهای کروی، مخروطی و چهار ردیفه، رولبرینگ استوانهای چندردیفه و بیرینگهای محوری از انواع رایج هستند، اما نوع نهایی باید بر اساس طراحی تجهیز و مشخصات سازنده تعیین شود.
بیرینگهای سایر صنایع سنگین نیز چالشهای مشابهی دارند؛ برای مقایسه میتوانید مقاله بیرینگ صنعت سیمان را ببینید. پایش وضعیت، نصب صحیح، آببندی مناسب و برنامهریزی قطعات یدکی مهمترین عوامل کاهش توقفهای ناخواسته هستند.
برای تامین بیرینگ تجهیزات فولاد، بررسی کد فنی و مشاوره درباره جایگزین مناسب، میتوانید به دسته بیرینگ فولادی مراجعه کنید یا برای استعلام قیمت با ما تماس بگیرید.
رولبرینگهای کروی، مخروطی، استوانهای چندردیفه، بیرینگهای چهار ردیفه، بیرینگهای محوری و در برخی تجهیزات بیرینگهای دو تکه، سوزنی و فیلم روغنی از رایجترین انواع هستند.
بیرینگ چهار ردیفه مخروطی در بسیاری از طراحیها روی گردن غلتکهای نورد استفاده میشود و بار شعاعی بسیار بالا و بار محوری را در فضای نسبتاً کم تحمل میکند.
ورک رول غلتک کاری در تماس مستقیم با قطعه است و بکآپ رول از آن پشتیبانی میکند. هر دو بیرینگهای سنگین دارند، اما نوع، سرعت و شرایط بارگذاری آنها بسته به طراحی قفسه نورد متفاوت است.
حرارت، آب پاشی، بخار، سرعت کم با بار بالا و آلودگی از چالشهای اصلی هستند. آببندی مناسب و روانکاری مناسب در عمر بیرینگ نقش تعیینکننده دارند.
ورود آب و آلودگی به بیرینگ باعث خوردگی، تضعیف روانکار و سایش مسیر غلتش میشود. آببندی مناسب یکی از مهمترین عوامل افزایش عمر بیرینگ است.
این بیرینگها بارهای بسیار سنگین و حرارت را تحمل میکنند و در بسیاری از طراحیها از رولبرینگهای کروی بزرگقطر، گاهی دو تکه، استفاده میشود. طراحی دقیق به مشخصات سازنده کنورتر بستگی دارد.
نفوذ آب و آلودگی، روانکاری نامناسب، دمای بالا، ضربه، اضافهبار، ناهممحوری و خطای نصب از عوامل رایج هستند.
نوع تجهیز و محل نصب، کد فنی یا نقشه بیرینگ، ابعاد، تعداد ردیف، نوع آببند، شرایط کاری، تعداد مورد نیاز و در صورت امکان تصویر یا پلاک قطعه مهمترین اطلاعات برای استعلام هستند.


