


وقتی یک بیرینگ صنعتی زودتر از عمر محاسبهشده خراب میشود، معمولاً دلیل آن خود بیرینگ نیست. در بسیاری از موارد روانکاری، آلودگی، نصب، ناهممحوری یا بار اضافی در پشت علت خرابی بیرینگ قرار دارد. اگر فقط بیرینگ را عوض کنید و علت اصلی را پیدا نکنید، بیرینگ جدید هم همان مسیر را میرود و هزینه توقف دوباره تکرار میشود.
این مقاله برای مسئولان نگهداری، مهندسان تعمیرات و خریداران قطعات نوشته شده است. ابتدا علل اصلی خرابی را دستهبندی میکنیم، سپس نشانهها و الگوهای خرابی را به علت وصل میکنیم، مثالهایی از TBM، کارخانه سیمان و صنعت فولاد میآوریم و در پایان روش تشخیص و پیشگیری را میبینیم. برای آشنایی با انواع بیرینگ، مقاله انواع بیرینگ و برای شرایط کاری صنعت سیمان، مقاله بیرینگ صنعت سیمان را ببینید.
آخرین بهروزرسانی: مهر ۱۴۰۵
علت خرابی بیرینگ شرایطی است که عمر بیرینگ را کمتر از عمر طراحیشده میکند. مهمترین گروهها شامل روانکاری نامناسب، آلودگی، نصب اشتباه، ناهممحوری، بار و لرزش اضافی و انتخاب نادرست هستند. شناخت الگوی خرابی، راه رسیدن به علت اصلی است.
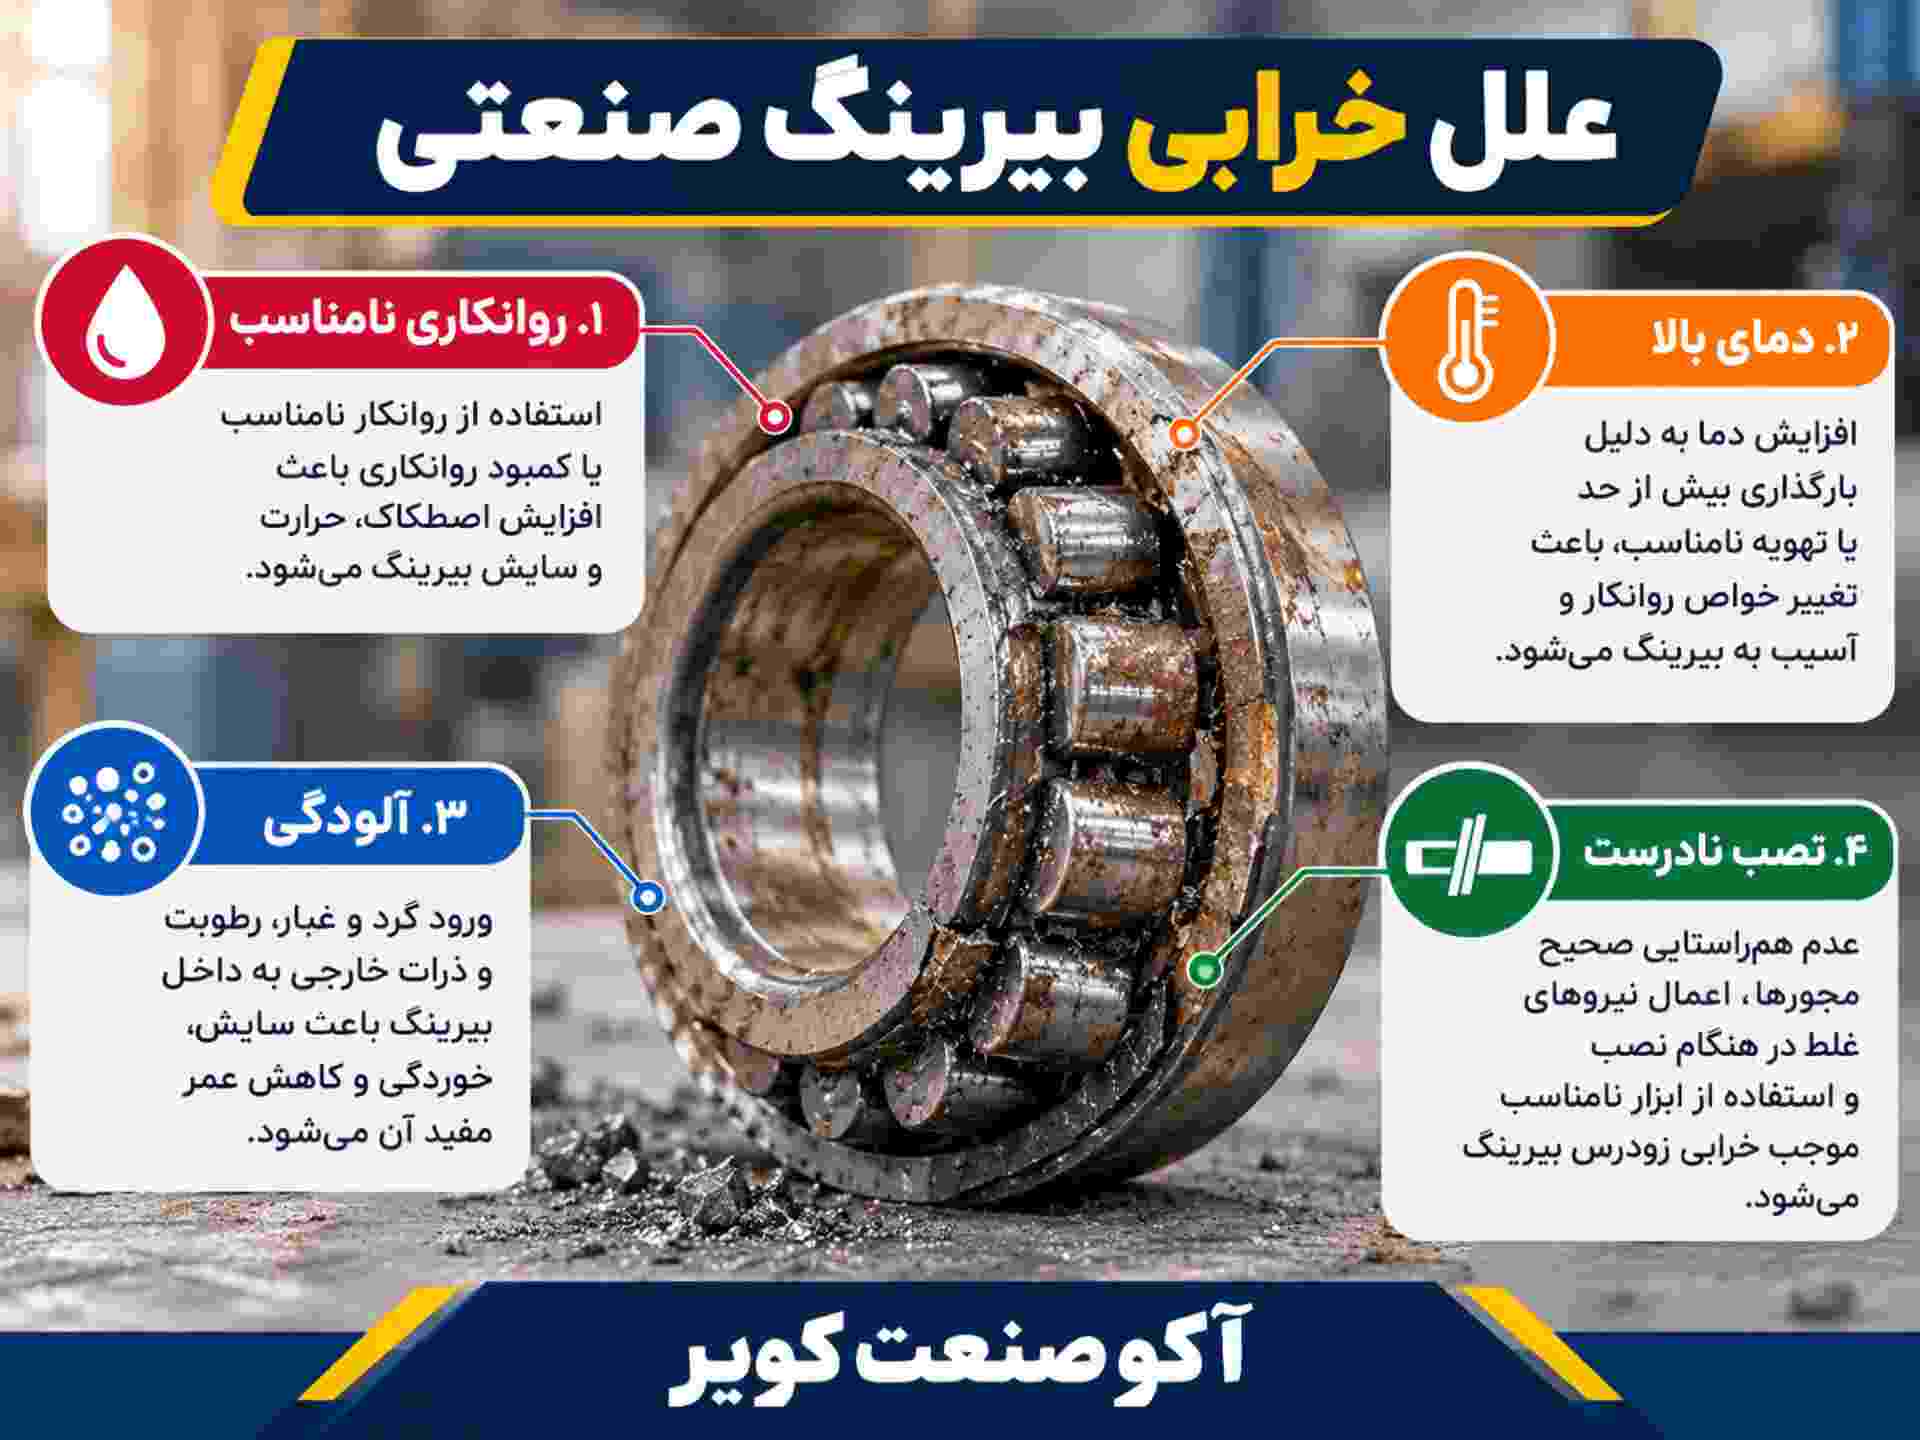
استاندارد ISO 15243 آسیبهای بیرینگهای غلتشی را در شش گروه دستهبندی میکند: خستگی، سایش، خوردگی، فرسایش الکتریکی، تغییر شکل پلاستیک و شکست یا ترک. هر گروه الگوی ظاهری مشخصی دارد و میتوان با بررسی سطح مسیر غلتش، علت احتمالی را تشخیص داد. به همین دلیل نگهداری عکس از بیرینگ آسیبدیده پیش از شستوشو، اولین قدم تحلیل است.
خرابی زودرس بیرینگ یعنی بیرینگ پیش از رسیدن به عمر معمول خود، بهدلیل عاملی غیر از خستگی طبیعی مواد از کار میافتد. خستگی طبیعی در بیرینگ سالم و درست استفادهشده نتیجه نهایی عمر بیرینگ است. بیشتر خرابیهایی که در عمل دیده میشوند از نوع زودرس هستند و دلیل آنها قابل پیشگیری است.
نشانههای رایج خرابی بیرینگ شامل صدا، لرزش، گرما، نشتی روانکار و ذرات فلزی در گریس هستند. هر نشانه به علتهای محتمل خاصی اشاره میکند. جدول زیر نشانه را به علت احتمالی و اقدام اولیه وصل میکند تا تشخیص سریعتر شود.
نشانه | علتهای محتمل | اقدام اولیه |
|---|---|---|
گرمای بیش از حد بیرینگ | روانکاری کم یا زیاد، پیشبار زیاد، اصطکاک سیل، بار زیاد | کنترل مقدار و نوع گریس، لقی داخلی و بار |
صدای ساییدگی یا غلغل | آلودگی، آسیب مسیر غلتش، روانکاری ضعیف | بازرسی روانکار و سیل، تحلیل ارتعاش |
لرزش بیرینگ بالا | ناهممحوری، شلبودن، بالانس ضعیف، آسیب سطح | بررسی هممحوری و بستها، آنالیز طیف لرزش |
نشتی گریس یا روغن | سیل فرسوده، فشار زیاد، گریسکاری بیش از حد | بازرسی سیل و روش گریسکاری |
ذرات فلزی در گریس | خستگی سطح، سایش، آسیب قفسه | نمونهگیری، بازرسی و برنامه تعویض |
رنگ آبی یا قهوهای روی بیرینگ | گرمای بسیار زیاد و روانکاری ناکافی | توقف و بازرسی؛ بیرینگ را سالم فرض نکنید |
روانکاری نامناسب یعنی گریس یا روغن با نوع، مقدار یا زمانبندی نادرست. این وضعیت یکی از شایعترین دلایل خرابی زودرس بیرینگ است، چون لایه روانکار بین سطوح غلتش و لغزش را کم یا ناپایدار میکند و سایش و گرما را افزایش میدهد.
وقتی روانکار کافی نباشد، سطوح فلزی به هم تماس پیدا میکنند و سایش و گرما بالا میرود. نشانه آن معمولاً داغشدن بیرینگ و تغییر رنگ مسیر غلتش است.
پرکردن بیش از حد فضای بیرینگ، گریس را در اثر اصطکاک داخلی داغ میکند و نشتی سیل را زیاد میکند. در عمل بسیاری از خرابیها پس از گریسکاری «محکم» دیده میشوند، نه بعد از کمبود گریس. مقدار و فاصله گریسکاری باید طبق توصیه سازنده بیرینگ و شرایط کاری تعیین شود.
مخلوطکردن گریسهای با پایه صابون ناسازگار میتواند ساختار گریس را خراب کند. ویسکوزیته روغن پایه باید با دما، سرعت و بار بیرینگ تناسب داشته باشد. گریس مناسب سرعت بالا برای بیرینگ سنگین کمسرعت لزوماً مناسب نیست. روانکاری بیرینگ را همیشه بر اساس دمای کاری و بار بررسی کنید.
آلودگی ورود ذرات، آب یا مواد شیمیایی به داخل بیرینگ است. ذرات ساینده سطح مسیر غلتش را میخورند و آب، روانکار را تخریب میکند. آببندی مناسب، سیل سالم و محیط تمیز هنگام نصب، مهمترین راه پیشگیری از آلودگی در بیرینگهای صنعتی هستند.
گردوغبار سیمان، گل TBM، پوسته فولاد و آب خنککننده نمونههای رایج آلودگی در صنعتهای سنگین هستند. ذرات سخت در ناحیه تماس غلتک و مسیر، لکهها و فرورفتگیهایی ایجاد میکنند که منشأ ترک خستگی میشوند. کنترل سیلها و تعویض بهموقع آنها بخشی از نگهداری پیشگیرانه بیرینگ است. برای آببندی در TBM، مقاله سیل TBM (بهزودی) را ببینید.
نصب اشتباه یعنی وارد کردن نیرو به بیرینگ از مسیر نادرست، گرمایش بیش از حد یا استفاده از ابزار نامناسب. ناهممحوری یعنی خارجبودن محور از خط مرکز. هر دو بار ناهمگون ایجاد میکنند و عمر بیرینگ را به شدت کاهش میدهند.
ناهممحوری بار را روی لبههای مسیر غلتش متمرکز میکند و باعث گرمای موضعی، سایش و نوار سایش نامتقارن میشود. نشیمنگاه و محور هم باید در محدوده تلرانس سازنده باشند. اگر اتصال شل باشد، رینگ روی محور یا هوزینگ میلغزد (Creep) و سایش اتصال ایجاد میشود؛ اگر خیلی سفت باشد، لقی داخلی کم میشود و گرمای بیش از حد رخ میدهد.
بار اضافی، ضربه و لرزش مداوم، تنش تماس را از حد طراحی بالاتر میبرند و خستگی سطح مسیر غلتش را زودتر آغاز میکنند. انتخاب نادرست نوع، اندازه یا لقی داخلی بیرینگ برای شرایط واقعی کار هم میتواند دقیقاً همین اثر را ایجاد کند.
الگوی خرابی نشانه ظاهری روی سطح بیرینگ است که علت آن را نشان میدهد. پوستهشدن معمولاً به خستگی، خراش به آلودگی یا روانکاری ضعیف، لکههای زنگ به رطوبت و شیار منظم به عبور جریان الکتریکی اشاره میکند. جدول زیر این الگوها را مقایسه میکند.
الگو | ظاهر | علت محتمل | پیشگیری |
|---|---|---|---|
خستگی سطحی (Spalling) | پوستهشدن و کندهشدن قطعات از سطح مسیر غلتش | پایان عمر خستگی، بار زیاد، آلودگی، روانکاری ضعیف | کاهش بار، روانکار تمیز، انتخاب مناسب |
سایش (Wear) | خط و خش و کدر شدن سطح | ذرات ساینده و روانکاری ناکافی | آببندی بهتر و فیلتراسیون |
خوردگی (Corrosion) | لکههای زنگ و حفره روی سطح | رطوبت، آب یا مواد شیمیایی | سیل مناسب و روانکار ضدخوردگی |
فرسایش الکتریکی | شیارهای منظم یا حفرههای ریز | عبور جریان از بیرینگ | عایقکردن یا ارتینگ مناسب |
تغییر شکل پلاستیک (Brinelling) | فرورفتگی همفاصله با غلتکها | ضربه، بار ایستا زیاد، نصب نادرست | رعایت روش نصب و جلوگیری از ضربه |
شکست و ترک | ترک یا شکستگی رینگ و قفسه | ضربه شدید، اتصال سفت، خطای نصب | کنترل تلرانس و روش نصب |
در TBM، آلودگی گل و نشتی سیل مهمترین عامل هستند. در کارخانه سیمان، گردوغبار، دما و روانکاری اهمیت بیشتری دارند و در صنعت فولاد، گرما، آب و بار ضربهای. شناخت شرایط هر صنعت، انتخاب راه پیشگیری را هدفمند و کمهزینهتر میکند.
صنعت | عوامل غالب | ریسک رایج | راهکار کلی |
|---|---|---|---|
TBM | گل، آب، ذرات سنگ، بار و ضربه زیاد | نشتی سیل و آلودگی روانکار | آببندی چندمرحلهای و بازرسی دورهای سیل |
سیمان | گردوغبار ساینده، دمای بالا، لرزش | آلودگی، تخریب روانکار و ناهممحوری | روانکاری مناسب دما و پایش دما و لرزش |
فولاد | گرما، آب خنککننده، پوسته و بار ضربهای | خوردگی، آلودگی و اضافهبار | آببندی مقاوم، روانکار مناسب و کنترل بار |
برای جزئیات هر صنعت، مقالههای بیرینگ TBM (بهزودی)، بیرینگ صنعت سیمان و کاربرد بیرینگ در صنعت فولاد (بهزودی) را ببینید.
برای پیدا کردن علت خرابی بیرینگ، پیش از تمیزکردن عکس بگیرید، سابقه کار را جمع کنید، روانکار و سیل را بررسی کنید، سطح مسیر غلتش را با الگوهای خرابی مقایسه کنید و محور و نشیمنگاه را اندازه بگیرید. سپس علت را رفع کنید.
نگهداری پیشگیرانه بیرینگ یعنی پایش وضعیت، روانکاری درست، آببندی سالم و نصب استاندارد پیش از وقوع خرابی. پایش ارتعاش و دما و آنالیز روانکار میتواند خرابی را زودتر نشان دهد و تعویض را به یک توقف برنامهریزیشده و کمهزینهتر منتقل کند.
روش پایش | چه چیزی نشان میدهد؟ | نکته |
|---|---|---|
آنالیز ارتعاش | آسیب مسیر غلتش، ناهممحوری و شلبودن | روند تغییرات مهمتر از یک عدد واحد است |
پایش دما | اصطکاک زیاد و مشکل روانکاری | افزایش ناگهانی دما هشداردهنده است |
آنالیز روغن یا گریس | آلودگی و ذرات سایشی | نمونهگیری باید منظم باشد |
بازرسی سیل و نشتی | نفوذ آلودگی و کمبود روانکار | نشتی کوچک را جدی بگیرید |
گوشدادن و بازرسی چشمی | صدای غیرعادی و تغییر ظاهر | روش ساده اما مفید |
عمر بیرینگ به مجموع این عوامل بستگی دارد. بیرینگ مناسب که درست انتخاب، نصب و روانکاری شود، معمولاً عمر نزدیک به عمر طراحی میدهد. سیستمهای سنگین مثل بیرینگ آسیاب مواد خام (بهزودی) و بیرینگ آسیاب سیمان (بهزودی) هم از همین اصول پیروی میکنند.
برای تامین بیرینگ جایگزین، کد فنی، ابعاد، سازنده و شرایط کاری را اعلام کنید. اگر علت خرابی انتخاب نادرست بوده، با تامینکننده درباره نوع، لقی داخلی و سیل مناسب مشورت کنید. آکو صنعت کویر بیرینگهای صنعتی و سنگین را تامین میکند.
بیشتر خرابیهای زودرس بیرینگهای صنعتی از روانکاری، آلودگی، نصب، ناهممحوری و بار اضافی ناشی میشوند. با تشخیص الگوی خرابی، رفع علت اصلی، نگهداری پیشگیرانه و انتخاب درست بیرینگ میتوان توقفهای ناخواسته و هزینه تعویضهای تکراری و تعمیرات اضطراری را کاهش داد.
تعویض بیرینگ بدون ریشهیابی، خرابی بعدی را فقط به تعویق میاندازد. هر بار که بیرینگ آسیب میبیند، آن را فرصتی برای یافتن علت و اصلاح فرایند بدانید.
برای تامین بیرینگهای صنعتی و مشاوره درباره جایگزین مناسب، میتوانید به دسته بیرینگ صنعتی مراجعه کنید یا برای استعلام قیمت با ما تماس بگیرید.
در این بخش به رایجترین پرسشها درباره علت خرابی بیرینگ، خرابی زودرس، روانکاری، لرزش، عمر بیرینگ و نگهداری پیشگیرانه پاسخ دادهایم. برای تشخیص دقیق در هر دستگاه، بازرسی فنی بیرینگ آسیبدیده، بررسی سوابق نگهداری، شرایط کاری و نوع دستگاه لازم است.
روانکاری نامناسب و آلودگی از رایجترین علتها هستند. نصب اشتباه، ناهممحوری و بار اضافی هم از دلایل مهم محسوب میشوند.
خرابی زودرس معمولاً به دلیل عاملی بیرون از خستگی طبیعی، مثل روانکاری ضعیف، آلودگی، نصب نادرست، ناهممحوری یا بار اضافی رخ میدهد.
گریس مناسب با مقدار درست لایه روانکار را حفظ میکند و عمر بیرینگ را بالا میبرد. گریس کم یا زیاد و گریس ناسازگار عمر را کم میکند.
لرزش زیاد میتواند نشانه ناهممحوری، شلبودن، عدم تعادل یا آسیب سطح مسیر غلتش باشد. برای تشخیص دقیق باید طیف لرزش بررسی شود.
با انتخاب درست بیرینگ، نصب استاندارد، روانکاری مناسب، آببندی سالم، کنترل هممحوری و پایش منظم دما و لرزش میتوان عمر بیرینگ را به عمر طراحی نزدیک کرد.
شامل برنامه روانکاری، بازرسی سیل و نشتی، پایش لرزش و دما، آنالیز روغن یا گریس و ثبت سوابق تعویض و علت خرابی است.
رنگ آبی یا قهوهای نشانه گرمای بسیار زیاد است. در این حالت خواص فلز و روانکار ممکن است تغییر کرده باشد و بهتر است بیرینگ بازرسی و معمولاً تعویض شود.
کد یا ابعاد بیرینگ، نوع دستگاه، محل نصب، شرایط کاری، عکس بیرینگ آسیبدیده و تعداد مورد نیاز مهمترین اطلاعات هستند.


